Jak mokre płuczki odsiarczające spaliny kontrolują emisję przemysłowego SO₂: technologia, wydajność i dobór
DOM / NOWOŚCI / Wiadomości branżowe / Jak mokre płuczki odsiarczające spaliny kontrolują emisję przemysłowego SO₂: technologia, wydajność i dobór
Jak mokre płuczki odsiarczające spaliny kontrolują emisję przemysłowego SO₂: technologia, wydajność i dobór
Przez Admina
Co to jest mokra płuczka FGD?
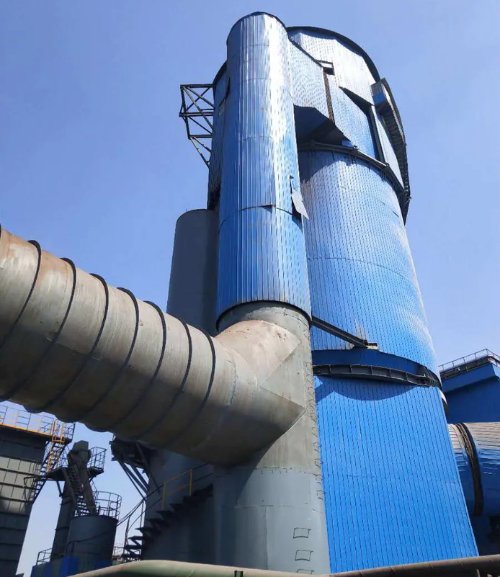
A mokra płuczka przeznaczone do odsiarczania gazów spalinowych (IOS) to urządzenia przemysłowe usuwające dwutlenek siarki (SO2) i inne szkodliwe zanieczyszczenia ze strumieni gazów spalinowych, zanim dostaną się one do atmosfery. Systemy te stanowią jedną z najbardziej sprawdzonych i szeroko stosowanych technologii w zakresie zgodności z wymogami ochrony środowiska, szczególnie w elektrowniach, rafineriach i zakładach chemicznych, które przetwarzają surowce o wysokiej zawartości siarki.
W przeciwieństwie do rozwiązań suchych lub półsuchych, mokre płuczki FGD wykorzystują ciekłe rozpuszczalniki – zazwyczaj zawiesinę wapienia – do chemicznej absorpcji SO2 ze spalin. Proces zachodzi w dużym zbiorniku wieżowym, w którym przeciwprądowy kontakt gazu i cieczy maksymalizuje skuteczność usuwania. Zaabsorbowany dwutlenek siarki jest następnie utleniany i przekształcany w nadający się do sprzedaży produkt uboczny w postaci gipsu, przekształcając zobowiązanie w szansę handlową.
Kluczowe elementy wieży płuczki mokrej
Kompletny system mokrego FGD składa się z kilku współpracujących ze sobą sekcji krytycznych:
Wieża absorbera: Główne naczynie reakcyjne, w którym stykają się gazy spalinowe i zawiesina wapienna. Wieża ta jest zwykle zbudowana ze zbrojonego betonu lub stali nierdzewnej, aby była odporna na korozyjny gaz zawierający SO2 i warunki kwasowe.
System przygotowania gnojowicy: Młyny i urządzenia mieszające, które mielą wapień (CaCO3) na drobne cząstki i uwodniają je w stabilną zawiesinę o odpowiedniej konsystencji i stężeniu.
System powietrza utleniającego: Wymuszony wtrysk powietrza, który katalizuje utlenianie siarczynu wapnia do siarczanu wapnia (gipsu), umożliwiając odzysk produktów ubocznych i zapobiegając osadzaniu się kamienia wewnątrz absorbera.
Eliminator mgły: Usuwa porwane kropelki cieczy z oczyszczonego gazu przed jego wypuszczeniem, zapobiegając utracie wody i korozji w kanałach wylotowych.
System odwadniania gipsu: Oddziela i suszy produkt gipsowy w celu utylizacji lub sprzedaży komercyjnej producentom płyt ściennych i innym gałęziom przemysłu.
Pompa recyrkulacyjna: Płyn płuczący zapewnia ciągłą cyrkulację poprzez dysze natryskowe znajdujące się w górnej części absorbera, zapewniając skuteczny kontakt przeciwprądowy z unoszącymi się spalinami.
Płuczka mokra a płuczka sucha: jaka jest różnica?
Zasadnicza różnica pomiędzy technologiami mokrego i suchego odsiarczania spalin polega na stanie fizycznym sorbentu i mechanizmie wychwytywania zanieczyszczeń:
Funkcja
Mokry FGD
Suchy IOS
Stan sorbentu
Zawiesina wapienna (płynna)
Wapno w proszku lub zawiesina suszona rozpyłowo
Skuteczność usuwania SO2
95–99%
90–95%
Odzyskiwanie produktów ubocznych
Gips (sprzedawany, czystość 95%)
Popiół lotny (mieszany, niższa wartość rynkowa)
Zużycie wody
Wysoka (typowo 500–1000 m³/godz.)
Bardzo niski (tylko parowanie)
Ślad
Większy (wysokość wieży 40–60 m)
Kompaktowy
Koszt kapitału
Umiarkowane do wysokiego
Wyższa inwestycja początkowa
Koszt operacyjny
Umiarkowany (woda odczynnikowa)
Niższy (potrzeba mniej odczynnika)
Mokre systemy FGD są preferowane w regionach o rygorystycznych normach emisji SO2 i gdzie sprzedaż produktów ubocznych gipsu równoważy koszty operacyjne. Systemy suche sprawdzają się tam, gdzie dostępność wody jest ograniczona lub priorytetem jest usuwanie odpadów.
Jak działa mokry FGD wapieniowo-gipsowy?
Proces wapienia i gipsu stanowi dominującą na świecie technologię odsiarczania na mokro ze względu na swoją prostotę, opłacalność i atrakcyjność rynkową gipsowego produktu ubocznego. Zrozumienie chemii i mechaniki jest niezbędne dla operatorów obiektów i specjalistów ds. zakupów oceniających opcje systemu.
Reakcja chemiczna usuwania SO2
Gdy gazy spalinowe zawierające SO2 zetkną się z zawiesiną wapienia, zachodzi szereg nieodwracalnych reakcji chemicznych:
Krok 1 – Rozpuszczanie i neutralizacja kwasu: Wapień (węglan wapnia, CaCO3) reaguje z kwaśnym SO2 i wodą, tworząc siarczyn wapnia (CaSO3) i dwutlenek węgla. Wapień rozpuszcza się w kwaśnym środowisku, tworząc obfite jony wodorotlenkowe, które buforują pH szlamu na optymalnym poziomie (5,0–5,5).
Krok 2 – Utlenianie do gipsu: Wtryskiwane powietrze utleniające przekształca siarczyn wapnia (CaSO3) w siarczan wapnia (CaSO4). Ten etap utleniania jest korzystny termodynamicznie i zwykle kończy się w ciągu 2–8 minut, w zależności od natężenia przepływu powietrza i czasu przebywania zawiesiny. Utlenianie ma kluczowe znaczenie, ponieważ gips wykazuje lepsze właściwości krystalizacyjne w porównaniu z siarczynem, ograniczając tworzenie się kamienia na powierzchniach wewnętrznych i umożliwiając łatwiejsze odwadnianie mechaniczne.
Krok 3 – Wzrost i separacja kryształów: W ciągu godzin przebywania w zbiornikach absorbera i osadnika kryształy dwuwodnego siarczanu wapnia (gipsu) rosną i osiadają. Sklarowana ciecz jest zawracana z powrotem na górę absorbera, natomiast zawiesina gipsowa jest transportowana do filtra próżniowego lub wirówki w celu odwodnienia i ułożenia w stosy.
Proces krok po kroku wewnątrz wieży absorbera
W wieży absorbera przemiana fizyczna i chemiczna zachodzi w sposób ciągły:
Wlot gazów spalinowych: Gorące spaliny (zwykle o temperaturze 120–150°C z kotła lub pieca przemysłowego) wpływają na dno wieży absorbera z kontrolowaną prędkością, zwykle 3–4 m/s, aby uniknąć nadmiernego spadku ciśnienia, zapewniając jednocześnie dokładne wymieszanie.
Strefa natrysku: Zawiesina wapienna jest rozpylana z wielu dysz umieszczonych na górze i w połowie wysokości wieży. Zawiesina rozpada się na drobne kropelki, tworząc ogromną powierzchnię kontaktu między gazem a cieczą.
Strefa reakcji: SO2 dyfunduje do ciekłej warstwy otaczającej każdą kroplę i reaguje z rozpuszczonym wapieniem. Krople opadają pod wpływem grawitacji, podczas gdy unoszące się spaliny unoszą je w górę, tworząc kaskadę przeciwprądową, która wydłuża czas przebywania i napędza kinetykę dyfuzji.
Strefa utleniania: Powietrze jest wtryskiwane od dołu przez bełkotki i bulgocze w górę przez absorber. Tlen utlenia siarczyn do siarczanu w całej cieczy i w opadających kropelkach, przekształcając produkt w bardziej stabilny gips.
Strefa zbiórki: Nasycona ciecz gromadzi się w studzience u podstawy wieży. Części stałe osadzają się, umożliwiając przepompowanie sklarowanej cieczy z powrotem na szczyt wieży w celu recyrkulacji, podczas gdy osadzone ciała stałe spływają do obwodu odwadniania gipsu.
Wyjście gazu: Oczyszczone spaliny (z SO2 zmniejszonym o 95–99%) unoszą się do eliminatora mgły znajdującego się na górze, gdzie porwane kropelki wody są usuwane za pomocą wypełnienia odmgławiającego lub eliminatorów mgły jodełkowej. Oczyszczony gaz jest następnie odprowadzany do atmosfery lub przedostaje się do dalszych urządzeń kontrolujących zanieczyszczenia.
Cały cykl – od wychwytu SO2, przez utlenianie, aż po odzysk gipsu – zazwyczaj wymaga czasu przebywania szlamu w ciągu 8–12 minut, w zależności od wielkości cząstek wapienia, strategii kontroli pH i docelowej skuteczności usuwania. Wapień o mniejszych cząstkach (80–90% przechodzi przez sito 325) przyspiesza reakcję i pozwala operatorom osiągnąć wyższą wydajność przy niższych prędkościach przepływu szlamu.
Dlaczego warto wybrać technologię mokrego FGD dla swojej instalacji?
Decyzja o inwestycji w mokre systemy FGD odzwierciedla zarówno konieczność regulacyjną, jak i ekonomię operacyjną. Obiekty obsługujące paliwa o wysokiej zawartości siarki lub obsługujące rynki o rygorystycznych normach jakości powietrza stwierdzają, że mokre systemy zapewniają doskonałe zyski, gdy wszystkie czynniki są rozpatrywane całościowo.
Branże wykorzystujące płuczki mokre
Technologia mokrego odsiarczania spalin ma fundamentalne znaczenie w wielu sektorach przemysłu:
Wytwarzanie energii z węgla: Największa aplikacja na świecie. Nowoczesne kotły użyteczności publicznej opalane węglem bitumicznym lub subbitumicznym zawierającym 1–3% siarki są uzależnione od mokrego IOS w celu zapewnienia zgodności z limitami emisji SO2, które w wielu regionach są wymagane poniżej 50–100 mg/Nm3.
Rafinacja oleju: Jednostki odsiarczania oleju opałowego i kotły koksownicze wytwarzają spaliny bogate w SO2, wymagające wysokowydajnego oczyszczania. Rafinerie często integrują mokre IOS z selektywną redukcją katalityczną (SCR) w celu połączonej kontroli SO2 i NOx.
Produkcja chemiczna i petrochemiczna: W zakładach produkujących kwas siarkowy, polimery na bazie siarki lub przetwarzających strumienie ropy naftowej o wysokiej zawartości siarki stosuje się płuczki mokre w celu wychwytywania emisji SO2 z utleniaczy termicznych, jednostek kalcynacji i pieców do prażenia.
Celulozownie i Papiernie: Kotły regeneracyjne spalające ług czarny powodują znaczną emisję SO2. Celulozownie Kraft coraz częściej wdrażają mokre systemy FGD, aby osiągnąć regionalne standardy jakości powietrza i zmniejszyć zanieczyszczenie powietrza spowodowane SO2 na obszarach mieszkalnych.
Obróbka metali: Operacje wytapiania polegające na ekstrakcji miedzi, niklu, cynku i innych metali nieżelaznych z rud siarczkowych generują gazy odlotowe zawierające SO2 wymagające 99% wydajności usuwania. Mokry FGD jest standardem branżowym dla tych zastosowań.
Przetwarzanie odpadów w energię i spalanie biomasy: Spalarnie odpadów komunalnych i elektrownie na biomasę wytwarzają niejednorodny skład gazów spalinowych. Mokry FGD zapewnia solidną, elastyczną kontrolę SO2 w przypadku paliwa o różnej jakości.
Kluczowe czynniki wydajności: wydajność, pH i stosunek L/G
Osiągnięcie spójnego, wydajnego usuwania SO2 zależy od kontrolowania kilku współzależnych parametrów. Zrozumienie tych czynników umożliwia operatorom i inżynierom optymalizację projektu i działania systemu:
Skuteczność usuwania SO2 (docelowa: 95–99%): Na efektywność wpływają przede wszystkim dwa mechanizmy: (1) ilość szlamu wapiennego krążącego w stosunku do objętości gazów spalinowych, wyrażona jako stosunek cieczy do gazu (L/G) oraz (2) czas przebywania gazu w absorberze. Nowoczesne systemy rutynowo osiągają usuwanie 95% przy stosunkach L/G wynoszących 5–8 l/m3 i wydajność 98–99% przy stosunkach 10–15 l/m3. Następują malejące zyski — przekraczanie 15 l/m3 zapewnia minimalny wzrost wydajności, jednocześnie radykalnie zwiększając moc pompowania, koszty przygotowania szlamu i zużycie wody.
Kontrola pH (optymalna: 5,0–5,5): pH zawiesiny wpływa bezpośrednio na szybkość rozpuszczania wapienia i kinetykę absorpcji SO2. Przy pH poniżej 4,5 wapień łatwo się rozpuszcza, ale absorpcja SO2 spowalnia z powodu reakcji odwrotnych i zmniejszonej siły napędowej dyfuzji w fazie gazowej. Powyżej pH 6,0 rozpuszczalność wapienia maleje, podczas gdy absorpcja SO2 przyspiesza, ale ryzyko tworzenia się kamienia i wytrącania się gipsu na elementach wewnętrznych wież wzrasta wykładniczo. Operatorzy utrzymują pH poprzez ostrożne dozowanie szybkości dodawania zawiesiny wapienia i przepływu powietrza utleniającego. Automatyczna kontrola pH za pomocą sond działających w czasie rzeczywistym stała się standardową praktyką w nowoczesnych instalacjach.
Stosunek L/G (stosunek objętości cieczy do gazu): Ten bezwymiarowy parametr – zwykle podawany jako litry krążącej zawiesiny na metr sześcienny gazów spalinowych – jest prawdopodobnie najbardziej krytyczną zmienną kontrolną. Wyższe stosunki L/G zwiększają powierzchnię kontaktu zawiesiny i czas przebywania, zwiększając wydajność, ale zwiększając zużycie energii, zużycie odczynników i utratę wody w wyniku parowania. Optymalny stosunek L/G równoważy cele w zakresie zgodności z przepisami z minimalizacją kosztów operacyjnych. Regionalne normy jakości powietrza, zawartość siarki w paliwie i obciążenie kotła zasadniczo decydują o wartości zadanej L/G.
Prędkość gazu (typowo: 3–4,5 m/s): Pionowa prędkość gazów spalinowych przez zbiornik absorbera wpływa na zawiesinę kropel, czas przebywania i spadek ciśnienia. Wyższe prędkości zmniejszają przekrój poprzeczny statku i koszty inwestycyjne, ale zwiększają obciążenie pompowaniem i ryzyko erozji. Niższe prędkości wydłużają czas przebywania i wydajność, ale wymagają większych statków. Większość operatorów utrzymuje optymalną prędkość 3,5–4,0 m/s.
Szybkość powietrza utleniającego (typowo: 60–90% teoretycznego tlenu): Nadmiar tlenu we wtryskiwanym powietrzu powoduje konwersję siarczynu w siarczan, ale nadmierne napowietrzenie zwiększa tworzenie się piany i przenoszenie cieczy. Konstrukcja bełkotki powietrznej i głębokość zanurzenia mają krytyczny wpływ na kinetykę mieszania i utleniania. Niewymiarowe systemy powietrzne powodują niecałkowite utlenianie, wytrącanie się siarczynów i zatykanie urządzeń odwadniających.
Schemat przebiegu procesu mokrego systemu FGD
Czynniki, które należy wziąć pod uwagę przy wyborze dostawcy płuczki mokrej
Decyzje dotyczące zamówień na mokre systemy FGD wymagają dokładnej oceny wielu kryteriów technicznych, handlowych i operacyjnych. Następujące czynniki będą miały znaczący wpływ na wydajność systemu, jego trwałość, zgodność z przepisami i całkowity koszt posiadania.
Wybór materiału i odporność na korozję
Środowisko wewnętrzne mokrego absorbera FGD jest z natury korozyjne: pH waha się od 3,5 do 6,0, temperatury sięgają 60–70°C, a rozpuszczony SO2 i kwas siarkawy przyspieszają utlenianie metali. Wybór materiału nie jest kwestią przemyślenia, ale podstawową decyzją projektową:
Beton zbrojony z wykładziną gumową: Dominujący wybór materiałów dla absorberów o dużej skali użytkowej. Beton zapewnia wytrzymałość konstrukcyjną i masę termiczną; wykładzina gumowa (neopren lub EPDM) o grubości 10–20 mm chroni beton przed atakiem chemicznym. Prawidłowe przygotowanie powierzchni i utwardzanie wykładziny gumowej wydłuża żywotność do 20–30 lat przy minimalnej konserwacji.
Stal nierdzewna (gatunki austenityczne): Preferowany w przypadku mniejszych systemów, wież natryskowych i sekcji odmgławiających ze względu na doskonałą odporność na korozję i czystszą estetykę projektu. Stal nierdzewna 316L jest odporna na wżery w kwaśnych zawiesinach zawierających chlorki. Kompromisy obejmują wyższy koszt inwestycyjny (2–3x beton) i możliwość wystąpienia korozji szczelinowej w przypadku luźnych tolerancji projektowych.
Materiały termoplastyczne: Tworzywa sztuczne wzmocnione włóknami (FRP) i kompozyty na bazie poliestrów pojawiają się w niszowych zastosowaniach i na rynkach modernizacji ze względu na doskonałą odporność chemiczną i zerowe ryzyko korozji. Dane dotyczące trwałości długoterminowej pozostają ograniczone; cykle termiczne i ekspozycja na promieniowanie UV w instalacjach zewnętrznych stwarzają nieznane ryzyko.
Materiały dyszy natryskowej: Dysze natryskowe ulegają największemu zużyciu. Końcówki ceramiczne lub ze stali hartowanej z nakładkami z węglika wolframu są odporne na ścieranie przez zawieszone cząsteczki wapienia. Rutynowa kontrola i wymiana dysz co 2–5 lat to standardowa praktyka operacyjna.
Personalizacja i wsparcie posprzedażowe
Każdy obiekt przemysłowy ma unikalną charakterystykę gazów spalinowych, ograniczenia przestrzenne i wymagania operacyjne. Niezawodny dostawca zaoferuje prawdziwą personalizację, a nie pakiety jednego rozmiaru dla wszystkich:
Inżynieria specyficzna dla miejsca: Oceń, czy dostawca prowadzi szczegółową analizę strumienia gazu — pomiary stężenia SO2, poziomów NOx, zawartości cząstek stałych, zawartości wilgoci i profilu temperatury. Dane te są wykorzystywane do modelowania obliczeniowej dynamiki płynów (CFD) w celu przewidywania rozkładu szlamu, czasu przebywania gazu i wydajności w określonych warunkach pracy. Dostawcy oferujący testy w skali laboratoryjnej lub dane z instalacji pilotażowych dla Twojego rodzaju paliwa i składu gazu wykazują się rygorystyczną inżynierią.
Skalowalność modułowa: W przypadku obiektów o potencjale wzrostu lub planach stopniowej rozbudowy systemy zaprojektowane z modułowymi sekcjami absorberów lub architekturą pociągów równoległych umożliwiają stopniowe zwiększanie wydajności bez konieczności wymiany całego systemu. Sprawdź, czy elementy wewnętrzne (dystrybutory, eliminatory mgły) mogą zostać doposażone lub zmodernizowane w istniejącym statku.
Integracja z istniejącą infrastrukturą: Systemy mokrego FGD łączą się z kanałami wylotowymi kotła, wentylatorami ID, filtrami i kominami za nimi. Dostawcy powinni dostarczyć szczegółowe projekty kanałów i fundamentów, certyfikaty dotyczące obciążeń sejsmicznych, jeśli ma to zastosowanie, oraz skoordynować działania z dostawcami sprzętu. Ukryte koszty często wynikają z modyfikacji i podpór kanałów.
Szkolenia i transfer wiedzy: Eksploatacja i konserwacja mokrych systemów FGD wymaga specjalistycznej wiedzy operatora w zakresie zarządzania pH, reologii szlamu, kontroli powietrza utleniającego i odwadniania gipsu. Wybierz dostawców oferujących kompleksowe szkolenia na miejscu, instrukcje obsługi i konserwacji, dostępność części zamiennych i infolinie wsparcia w sytuacjach awaryjnych. Możliwości zdalnej diagnostyki i umowy dotyczące konserwacji predykcyjnej w coraz większym stopniu odróżniają dostawców premium od dostawców towarów.
Pozyskiwanie odczynników i logistyka: Dostępność wapienia, ceny i logistyka transportu mają krytyczny wpływ na koszty operacyjne. Dostawcy powinni dokumentować pobliskie źródła wapienia, rabaty ilościowe, harmonogramy dostaw i ustalenia dotyczące dostaw zapasowych. Podobnie potwierdź infrastrukturę do transportu gipsu – pojemność sprzętu do odwadniania, obiekty magazynowe i połączenia z rynkiem niższego szczebla (płyty ścienne, cement, rolnictwo), które umożliwiają zwrot kosztów.
Ekosystem części zamiennych: Zidentyfikuj krytyczne elementy zużywalne (dysze, uszczelki, wirniki pomp, wkłady eliminujące mgłę) i potwierdź dostępność, terminy realizacji i ceny za pośrednictwem sieci dostawcy. Długoterminowa dostępność części zamiennych na okres 20–30 lat wymaga od dostawców posiadania ustalonych kanałów dystrybucji i polityki dotyczącej zapasów.
Doskonałość operacyjna: systemy monitorowania i kontroli
Nowoczesne mokre systemy FGD to wyrafinowane instrumenty wymagające ciągłego monitorowania i dynamicznej regulacji parametrów, aby utrzymać skuteczność usuwania docelowych ilości zanieczyszczeń przy jednoczesnej minimalizacji kosztów operacyjnych. Zaawansowane systemy sterowania przekształcają mokre płuczki z pasywnych narzędzi zapewniających zgodność z przepisami w aktywnie zoptymalizowane zasoby.
Technologia monitorowania w czasie rzeczywistym
Pętle sprzężenia zwrotnego w czasie rzeczywistym umożliwiają szybką reakcję na zmiany jakości paliwa, obciążenia kotła lub warunków atmosferycznych:
Analizatory ciągłe SO2: Czujniki podczerwieni lub elektrochemiczne czujniki SO2 przed i za absorberem oceniają skuteczność usuwania w czasie rzeczywistym. Docelowe wartości zadane (zwykle 50–100 mg/Nm3 na wylocie) automatycznie dostosowują szybkości podawania wapienia i stosunki L/G, aby utrzymać marginesy zgodności bez nadmiernego zużycia odczynnika.
Sondy pH: Zanurzone elektrody pH w studzience absorbera i osadniku zapewniają natychmiastową informację zwrotną dotyczącą kwasowości szlamu. Zautomatyzowane systemy dodawania mleka wapiennego utrzymują pH w zakresie ±0,2 jednostki od wartości zadanej, zapobiegając zarówno osadzaniu się kamienia (wysokie pH), jak i niedostatecznemu rozpuszczaniu kamienia wapiennego (niskie pH).
Monitorowanie spadku ciśnienia: Czujniki różnicy ciśnień w absorberze, odmgławiaczu i przewodzie wylotowym wskazują zatykanie, tworzenie się kamienia lub nasycenie eliminatora mgły. Systemy wczesnego ostrzegania uruchamiają cykle czyszczenia lub alerty konserwacyjne, zanim nastąpi przyspieszenie pogorszenia wydajności.
Utlenianie Air Control: Czujniki zawartości tlenu i mierniki przepływu powietrza zapewniają optymalną dostępność tlenu do utleniania siarczynów. Sterowanie powietrzem utleniającym w zamkniętej pętli zapobiega niepełnej konwersji (wymagającej stosowania kosztownych środków chemicznych utleniających w fazie ciekłej) i tworzeniu się piany (co zwiększa ryzyko przenoszenia).
Monitorowanie pompy recyrkulacyjnej: Czujniki wibracji, sondy temperatury łożysk i śledzenie zużycia energii wykrywają wczesne etapy zużycia wirnika, degradację łożysk lub kawitację. Alerty dotyczące konserwacji predykcyjnej umożliwiają proaktywną wymianę komponentów przed katastrofalną awarią.
Możliwości śledzenia obciążenia
Obiekty przemysłowe rzadko pracują przy stałym obciążeniu kotła. Systemy mokrego odsiarczania spalin muszą uwzględniać współczynniki ograniczania na poziomie 40–100%, zachowując zgodność i wydajność w całym zakresie działania. Kluczowe cechy konstrukcyjne umożliwiające śledzenie obciążenia obejmują:
Napędy o zmiennej częstotliwości (VFD): Pompa recyrkulacyjna wyposażona w VFD i silniki wentylatorów powietrza utleniającego skalują natężenie przepływu proporcjonalnie do obciążenia kotła, redukując zużycie energii i odczynników podczas pracy przy niskim obciążeniu. Przetwornice częstotliwości z łatwością osiągają 20–30% oszczędności energii w porównaniu z silnikami o stałej prędkości z kontrolą dławienia.
Dysze zraszające wielostopniowe: Systemy z niezależnie sterowanymi głowicami zraszającymi na wielu wysokościach wieży umożliwiają efektywną dystrybucję w warunkach częściowego obciążenia. Niższe obciążenia aktywują mniej dysz, utrzymując optymalną zawiesinę kropelek szlamu i czas przebywania gazu bez nadmiernego przenoszenia mgły.
Strumienie omijające i krwawiące: Linie obejściowe szlamu i konfiguracje upustu klarownika umożliwiają szczegółową kontrolę czasu przebywania i pH bez wyłączania całego systemu w czasie przestoju. Strategiczny przepływ upustowy zapobiega zbyt szybkiemu wzrostowi pH w okresach niskiego obciążenia, gdy jednocześnie zmniejsza się objętość gazu i zawartość SO2.
Zgodność z przepisami i efektywność środowiskowa
Limity emisji SO2 różnią się na całym świecie, ale ogólnie wykazują tendencję do zaostrzania. Mokre systemy FGD są podstawową technologią umożliwiającą spełnienie nowoczesnych norm, które w regionach rozwiniętych wymagają stężeń SO2 na wylocie na poziomie 50–100 mg/Nm3 lub bezwzględnej redukcji ładunku masowego SO2 o 85–99% w zależności od rodzaju paliwa i klasy obiektu.
Przegląd globalnych standardów SO2
Regionalne ramy regulacyjne wpływają na wybór technologii i strategię operacyjną:
Unia Europejska: Dyrektywa w sprawie dużych obiektów energetycznego spalania (LCPD) i dyrektywa w sprawie emisji przemysłowych (IED) wymagają efektywności redukcji SO2 na poziomie 97–99% w przypadku jednostek opalanych węglem i olejem. Średnie miesięczne stężenia na wylocie nie mogą przekraczać 50 mg/Nm3 dla większości mediów. Te rygorystyczne ograniczenia wymagają wysokowydajnych mokrych systemów FGD z zaawansowaną kontrolą utleniania.
Stany Zjednoczone: Przepisy ustawy o czystym powietrzu ograniczają emisję SO2 poprzez krajowe standardy jakości powietrza atmosferycznego (NAAQS). Większość systemów regulacyjnych przekłada się na limity wylotowe wynoszące 50–90 mg/Nm3 lub skuteczność usuwania 90%. Państwa posiadające obszary niedostępne mogą nałożyć bardziej rygorystyczne ograniczenia na elektrownie i rafinerie.
Chiny i Indie: Szybka industrializacja i rosnąca świadomość dotycząca jakości powietrza skłoniły do przyjęcia mokrego IOS w nowych elektrowniach węglowych. Obowiązkowe usuwanie SO2 przekracza 90% w przypadku dużych jednostek; wiele nowych instalacji ma osiągnąć sprawność na poziomie 95%, aby zapewnić zabezpieczenie na przyszłość przed przewidywanymi zaostrzeniami.
Japonia i Korea Południowa: Kraje te, będące pionierami w rozwoju technologii mokrego FGD, wymuszają skuteczność usuwania na poziomie 80–90% przy niskich stężeniach na wylocie (30–50 mg/Nm3). Dojrzałość technologiczna i wiedza operatorów są na tych rynkach wyjątkowo wysokie.
Poza SO2: dodatkowe korzyści i kontrola wielu substancji zanieczyszczających
Nowoczesne mokre systemy FGD jednocześnie kontrolują wiele substancji zanieczyszczających powietrze, oferując korzyści w zakresie zgodności z wymogami ochrony środowiska:
Usuwanie cząstek stałych: Szlam wapienny działa jak naturalny środek płuczący popiół lotny, usuwając 40–70% cząstek stałych na wlocie bez konieczności stosowania dedykowanych elektrofiltrów lub worków. To wspólne usuwanie zmniejsza obciążenie dodatkowego sprzętu i koszty utylizacji.
Wychwytywanie mgły kwasowej i HCl: Zawiesina alkaliczna neutralizuje pary kwasu solnego (HCl) i mgłę kwasu siarkowego (H2SO4) powstałą w wyniku utleniania SO2 lub obecną w chlorze paliwa. Zintegrowane mokre systemy FGD wychwytują te kwaśne gazy, zapobiegając ich przedostawaniu się do atmosfery.
Wpływ specjacji rtęci: Chociaż mokry FGD nie usuwa bezpośrednio rtęci elementarnej (Hg⁰), środowisko utleniające i zawiesina wapienna sprzyjają utlenianiu Hg⁰ do rtęci dwuwartościowej (Hg²⁺), która jest następnie wychwytywana przez dalsze worki workowe lub jednostki ESP. Ta pośrednia ścieżka poprawia ogólną skuteczność kontroli rtęci.
Synergia z selektywną redukcją katalityczną (SCR): Elektrownie i rafinerie coraz częściej wdrażają zintegrowane układy kontroli SO2-NOx, łączące mokre FGD z jednostkami SCR. Niska temperatura na wylocie z absorbera FGD (nasycenie, ~60°C) wymaga ponownego podgrzania przed katalizatorem SCR, aby utrzymać aktywność. Strategiczna integracja ciepła pomiędzy kotłem a systemami FGD/SCR optymalizuje efektywność energetyczną i zmniejsza koszty operacyjne.
Często zadawane pytania dotyczące płuczek mokrych FGD
P1: Jaka jest skuteczność usuwania SO2 w mokrej płuczce?
Systemy mokrego odsiarczania spalin wapienno-gipsowych rutynowo osiągają skuteczność usuwania SO2 na poziomie 95–99% w zoptymalizowanych warunkach pracy. Dokładna wydajność zależy od kilku czynników: (1) stosunku L/G (wyższe stosunki zwiększają wydajność, ale zwiększają koszty), (2) pH zawiesiny (optymalny zakres 5,0–5,5), (3) wielkości cząstek wapienia (drobniejsze cząstki rozpuszczają się szybciej), (4) czasu przebywania gazu w absorberze (zwykle 8–12 minut) oraz (5) dostępności powietrza utleniającego (całkowita konwersja siarczynu do gipsu). Większość nowoczesnych systemów zaprojektowano z myślą o wydajności na poziomie 95–97%, co stanowi kompromis między zgodnością z przepisami a ekonomiką operacyjną. Osiągnięcie wydajności na poziomie 98–99% wymaga wyższych współczynników L/G (12–15 L/m3) i ściślejszej kontroli procesu, ale jest rutynowo wdrażane w regionach o rygorystycznych normach jakości powietrza.
P2: Ile wody zużywa mokry system FGD?
Zużycie wody w mokrych systemach FGD wapienia i gipsu jest znaczne i stanowi główny koszt operacyjny w regionach ubogich w wodę. Typowe zużycie waha się od 500 do 1500 m3/h dla bloku energetycznego opalanego węglem o mocy 500 MW, w zależności od objętości gazów spalinowych, szybkości recyrkulacji szlamu i strat na skutek parowania. Z tej sumy około 30–40% to odpady zużywalne (tracone w wyniku parowania i krystalicznej wody gipsowej), podczas gdy 60–70% jest poddawane recyklingowi w obiegu szlamu. Istnieją alternatywne technologie dla obiektów z ograniczoną ilością wody: suche systemy FGD zużywają tylko wodę wyparną (~5% zużycia systemu mokrego), ale kosztem zmniejszonej wydajności i utraty cennego produktu ubocznego, gipsu. Niektóre zakłady wykorzystują pętle recyklingu wody, wieże chłodnicze i odzysk kondensatu w celu zmniejszenia zużycia netto.
P3: Jaka jest różnica pomiędzy wieżą natryskową a płuczką z wypełnieniem?
Zarówno wieże natryskowe, jak i płuczki z wypełnieniem zaliczane są do technologii „mokrych” FGD, różnią się jednak znacznie pod względem konstrukcji wewnętrznej i charakterystyki operacyjnej. Wieże natryskowe (zwane także „pochłaniaczami rozpylaczy” lub „kontaktorami rozpylania przeciwprądowego”) rozprowadzają zawiesinę wapienia przez dysze na górze zbiornika, tworząc opadającą mgłę, która styka się z unoszącymi się gazami spalinowymi. Konstrukcja ta jest prosta, solidna, odporna na zawieszone ciała stałe i łatwa do skalowania. Płuczki ze złożem wypełnionym zawierają strukturalne lub losowe media wypełniające (siodełka ceramiczne, pierścienie z tworzywa sztucznego, arkusze strukturalne), które zwiększają powierzchnię kontaktu między gazem a cieczą. Ubite złoża osiągają wyższą skuteczność usuwania przy niższych stosunkach L/G (6–8 l/m3 w porównaniu z 10–15 w przypadku wież natryskowych), ale są bardziej podatne na osadzanie się kamienia, zatykanie i wymagają drobniejszych cząstek wapienia. W elektrowniach węglowych i piecach przemysłowych o dużej zawartości popiołu i zmiennym składzie gazu dominują wieże natryskowe ze względu na niezawodność i łatwość konserwacji. Złoża upakowane są preferowane w mniejszych, bardziej kontrolowanych zastosowaniach (rafinerie, zakłady chemiczne), gdzie skład gazu zasilającego jest spójny, a rygorystyczne cele w zakresie wydajności wymagają kompaktowych konstrukcji.
P4: Co to jest wapień (CaCO3) i dlaczego jest używany jako główny odczynnik?
Wapień to naturalnie występujący minerał (węglan wapnia, CaCO3) składający się ze starożytnych muszli i szczątków szkieletu. Występuje powszechnie na całym świecie, jest niedrogi (8–15 dolarów za tonę z dostawą) i łatwo dostępny w kamieniołomach w pobliżu większości obiektów przemysłowych. Podstawową zaletą wapienia jest jego reaktywność chemiczna z kwaśnym SO2; po zmieleniu na drobne cząstki (100–300 mikrometrów) i zawieszeniu w wodzie szybko rozpuszcza się w kwaśnym środowisku studzienki absorbera, uwalniając jony wodorotlenkowe, które absorbują SO2 i pH zawiesiny buforowej. Wapno (CaO lub wapno hydratyzowane Ca(OH)2) to alternatywny odczynnik oferujący szybszą kinetykę i wyższe stężenie, co umożliwia niższy stosunek L/G i mniejsze naczynia. Jednak wyższy koszt wapna (30–50 USD za tonę), żrący charakter i ryzyko związane z obchodzeniem się z wapnem sprawiają, że wapień jest domyślnym wyborem w większości zastosowań. Systemy hybrydowe wykorzystujące wapień jako główny odczynnik z dodatkiem wapna w celu korekcji pH podczas rozruchu lub w warunkach krytycznych zapewniają elastyczność operacyjną przy minimalnych dodatkowych kosztach.
P5: Jak długo wytrzymuje mokry system FGD i jakie są typowe interwały konserwacyjne?
Dobrze zaprojektowane i odpowiednio konserwowane mokre systemy FGD mają żywotność 20–30 lat, porównywalną z kotłem głównym lub piecem przemysłowym. Krytyczne komponenty mają krótszą żywotność: gumowe wykładziny w zbiornikach betonowych (15–25 lat), dysze natryskowe (2–5 lat), uszczelki i wirniki pomp recyrkulacyjnych (5–8 lat), bełkotki powietrza utleniającego (8–10 lat). Wkłady eliminujące mgłę zazwyczaj wymagają wymiany co 2–4 lata, w zależności od poziomu zapylenia. Zaplanowane okresy konserwacji obejmują kwartalne inspekcje dysz zraszających i rur dystrybutorów, półroczną kalibrację sondy pH, coroczną ocenę stanu gumowej wykładziny oraz przeprowadzane co dwa lata testy hydrostatyczne zbiorników ciśnieniowych. Programy konserwacji predykcyjnej wykorzystujące analizę drgań, termografię i monitorowanie wydajności w czasie rzeczywistym w coraz większym stopniu ograniczają nieplanowane przestoje i wydłużają żywotność podzespołów. Właściwa równowaga chemiczna, dozowanie inhibitora korozji i obróbka biocydami (w stosownych przypadkach) są niezbędne dla maksymalizacji trwałości systemu.
P6: Czy mokre płuczki FGD radzą sobie ze zmianami zawartości siarki w paliwie?
Tak, systemy mokrego odsiarczania spalin wapienno-gipsowych są z natury odporne na zmiany zawartości siarki w paliwie, co stanowi jedną z ich kluczowych zalet. System dostosowuje szybkość podawania wapienia i stosunek L/G, aby dostosować się do wyższego lub mniejszego ładunku SO2 bez konieczności przełączania chemii lub trybu operacyjnego. Jeśli zawartość siarki w paliwie wzrośnie z 1,5% do 3,0% wagowo, stężenie SO2 w spalinach w przybliżeniu się podwoi. Operatorzy reagują, zwiększając szybkość cyrkulacji szlamu wapiennego lub podnosząc stężenie wapienia w szlamie, utrzymując docelowe pH i stężenie wylotowego SO2. I odwrotnie, podczas spalania paliwa o niższej zawartości siarki dopływ wapienia zmniejsza się proporcjonalnie. Ta zdolność adaptacji ma kluczowe znaczenie w przypadku obiektów łączących wiele źródeł paliwa, zarządzających zmianami jakości paliwa w importowanym węglu lub dostosowujących się do sezonowej dostępności paliwa. Systemom suchego FGD brakuje tej elastyczności i zazwyczaj wymagają zmian składu chemicznego odczynników lub regulacji palnika, aby zachować zgodność w przypadku znacznych zmian zawartości siarki w paliwie.
P7: Co dzieje się z gipsowym produktem ubocznym i czy jest on naprawdę wartościowy?
Gips wytwarzany w systemach mokrego odsiarczania spalin wapieniowo-gipsowych jest chemicznie i fizycznie identyczny z wydobywanym gipsem naturalnym. Gips o wysokiej czystości (95% dwuwodnego siarczanu wapnia) to najwyższej jakości surowiec dla producentów płyt ściennych (kartonów, płyt gipsowo-kartonowych), odpowiadający za około 70–80% całkowitego światowego zapotrzebowania na gips. Ceny rynkowe wahają się w granicach 5–15 dolarów za tonę w zależności od lokalizacji, czystości i logistyki, ale w większości regionów sprzedaż gipsu rekompensuje 10–30% kosztów operacyjnych mokrego IOS. Niektóre zakłady uzyskują pełny zwrot kosztów poprzez sprzedaż gipsu, szczególnie te, w których znajdują się zlokalizowane w pobliżu fabryki płyt ściennych lub porty umożliwiające eksport. Gips o niższej czystości (85–95% siarczanu wapnia) znajduje rynki zbytu w produkcji cementu, kondycjonowaniu gleby, stabilizacji podbudowy dróg i innych zastosowaniach o niższej wartości. Niewielki procent gipsu wytwarzanego w wyniku FGD jest składowany na lądzie lub składowany w dozwolonych obiektach, gdzie rynki są odległe lub transport jest nieekonomiczny. Możliwość przekształcenia odpadów SO2 w produkt handlowy – zamiast produktów ubocznych spalania wymagających utylizacji – to wyjątkowa korzyść środowiskowa i ekonomiczna technologii wapienia i gipsu.
P8: Jakie są główne wyzwania operacyjne w zarządzaniu systemem mokrego FGD?
Pomimo swojej solidności, mokre systemy FGD stwarzają kilka powtarzających się wyzwań operacyjnych, które wymagają wykwalifikowanego zarządzania: (1) Skalowanie i podłączanie: Jeśli pH wzrośnie powyżej 5,5, siarczan wapnia i siarczyn wapnia wytrącają się na powierzchniach wewnętrznych, zmniejszając przepływ i wydajność. Zapobiega temu ścisła kontrola pH i regularne czyszczenie mechaniczne. (2) Ataki korozji: W przypadku zaniedbania równowagi chemicznej lub wystąpienia obejścia, następuje degradacja wykładziny gumowej lub odpryskiwanie betonu. Rutynowe inspekcje i programy inhibitorów korozji zmniejszają ryzyko. (3) Tworzenie się piany: Nadmierne utlenianie powietrza lub dodatków do paliwa zawierających środki powierzchniowo czynne powoduje powstawanie piany, co zwiększa przenoszenie i utratę wody. Rozwiązaniem tego problemu jest chemia przeciwpieniąca i zoptymalizowana konstrukcja bełkotki powietrznej. (4) Wyzwania związane z odwadnianiem gipsu: Wysoka zawartość wilgoci w wyrobach gipsowych zwiększa koszty utylizacji lub transportu. Optymalizacja filtra próżniowego, regulacja wirówki i dozowanie polimeru poprawiają suchość placka. (5) Przerywane dostarczanie odczynnika: Zakłócenia w pozyskiwaniu wapienia lub opóźnienia w transporcie spowodowane pogodą mogą spowodować tymczasowe ryzyko braku zgodności. Redundantne relacje z dostawcami i buforowanie pamięci masowej na miejscu łagodzą ten problem. Doświadczeni operatorzy uważają, że wyzwania te można pokonać dzięki konserwacji zapobiegawczej, monitorowaniu w czasie rzeczywistym i proaktywnemu rozwiązywaniu problemów.
Wniosek: inwestowanie w zrównoważoną kontrolę emisji przemysłowych
Technologia mokrego odsiarczania gazów spalinowych stanowi sprawdzoną i niezawodną podstawę kontroli przemysłowych emisji SO2 w energetyce, rafinacji, przetwórstwie metali i produkcji chemicznej. Osiągając skuteczność usuwania SO2 na poziomie 95–99%, przekształcając odpady w nadający się do sprzedaży produkt uboczny w postaci gipsu i zachowując kompatybilność z istniejącą infrastrukturą kotłów, mokre płuczki wapieniowo-gipsowe zapewniają optymalną równowagę pomiędzy efektywnością środowiskową, ekonomiką operacyjną i dojrzałością techniczną.
Decyzja o wdrożeniu lub modernizacji wydajności mokrego IOS wymaga całościowej oceny jakości paliwa, obowiązków regulacyjnych, powierzchni obiektu, dostępności wody i długoterminowych docelowych kosztów operacyjnych. Nie istnieje jeden „uniwersalny” projekt systemu; zamiast tego inżynieria dostosowana do konkretnego miejsca, dobór materiałów i dostosowanie strategii sterowania zapewniają optymalną wydajność w unikalnym kontekście przemysłowym.
Niezależnie od tego, czy prowadzisz elektrownię użytkową, rafinerię ropy naftowej, hutę metali czy specjalistyczny zakład chemiczny, niezbędne jest zaangażowanie wykwalifikowanych dostawców z udokumentowaną historią, kompleksowym wsparciem technicznym i przejrzystymi gwarancjami wydajności. Przed sfinalizowaniem decyzji o zakupie żądaj szczegółowych badań inżynieryjnych, danych dotyczących wydajności w skali pilotażowej dla konkretnego strumienia gazu, przejrzystych planów pozyskiwania odczynników i zobowiązań szkoleniowych.
Potrzebujesz spersonalizowanego mokra płuczka rozwiązanie dla unikalnego składu gazów spalinowych i celów w zakresie emisji w Twoim obiekcie? Zaangażuj dostawcę zdolnego do kompleksowej analizy strumienia gazu, modelowania CFD, testów pilotażowych na miejscu i długoterminowych gwarancji wydajności. Podaj szczegółowe specyfikacje dotyczące rodzaju paliwa, stężenia SO2, natężenia przepływu gazu, profilu temperatury i wydajności usuwania celu, a także poproś o wstępną propozycję inżynieryjną i kosztorys. Większość wykwalifikowanych dostawców dostarcza oceny wykonalności w ciągu 2–4 tygodni, umożliwiając szybką ocenę i świadome decyzje dotyczące zamówień.
Kontrola zanieczyszczeń powietrza w przemyśle stanowi krytyczne wyzwanie dla takich sektorów, jak produkcja stali, wytwarzanie energii, przemysł cementowniczy...


 简体中文